

En 2 000 kg sats av polyester interlock har precis avslutat en avgasfärgningscykel vid 130°C. Operatören tar ett prov och nyansen läses sant förutom spridda vita märken som aldrig accepterade färgen. Receptet, vattenkemin och maskinprofilen kollar in. Den verkliga orsaken satt på fibern innan badet ens förbereddes: olja.
Polyestergarn kommer med spinnfinish, stickolja och hanteringsfett från uppströmsproduktion. Eftersom polyester är hydrofob, klamrar dessa oljor sig fast på fiberytan och motstår vattenbaserad kemi. Under färgning blockerar filmen färgämnesmolekyler från att adsorberas på fibern, vilket ger bleka fläckar, ränder och fläckig nyans. A polyester tyg färgning specialavfettningsmedel löser problemet vid dess källa: den lyfter oljan från fibern, emulgerar den i badet och håller den suspenderad så att färgen når varje fiber jämnt.
Jobbet skiljer sig från allmän skur. Ett effektivt färgningsavfettningsmedel måste fungera inuti färgcykelns temperaturfönster, samexistera med dispergerade färgämnen och inte lämna några rester som stör nivåfärgningen. Tyg som för olja in i badet ger defekter som ingen mängd extra färg korrigerar.
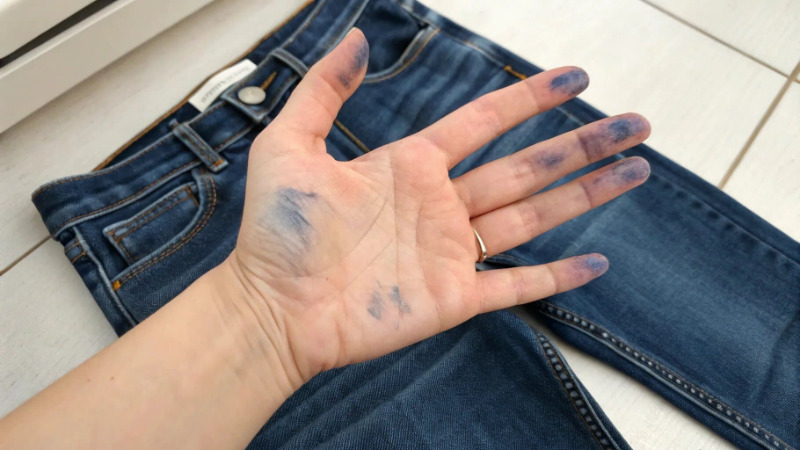
Varför restolja orsakar ojämn färgning på polyester
Återstående olja förhindrar färgämnesmolekyler från att komma i kontakt med fibern, så varje oljig fläck blir en lågupptagszon som visas som en ljusare fläck, vitt märke eller dämpad strimma efter färgning.
Fiberproducenter applicerar spinnfinish på draget polyestergarn för smörjning och statisk kontroll, vanligtvis 0,3–0,8 viktprocent; varpstickning lägger till ytterligare en film av maskinolja. Dessa oljor innehåller basmaterial, emulgeringsmedel och antistatiska tillsatser som inte löser sig i vatten. Alkalisk skurning under 80°C delar inte helt oljefilmen från en hydrofob fiber.
Vid färgningstemperatur blir problemet mer aggressivt. Värme sänker oljans viskositet, så att den migrerar, smetar ut över garnbuntar och kan återavsättas på tidigare rent tyg under nedkylningsfasen. Det är därför flyktiga oljemärken ofta dyker upp i mitten av en rulle snarare än bara vid kanterna.
0,3–0,8 % Typisk spinfinishbelastning på draget polyestergarn
0,2 % Rester av olja som kan lämna ett synligt motståndsmärke
80–100°C Emulsionsfrigöringsfönster före färgning
Även en 0,2 % kvarvarande oljefilm kan fungera som resist och skapa en synlig defekt efter färgning.
Vad ett specialavfettningsmedel för polyestertyg måste leverera
Ett färgningsspeciellt avfettningsmedel för polyester måste ta bort olja under badets uppvärmning, hålla oljan stabilt emulgerad genom färgämnesfasen och lämna noll rester som stör färgämnesupptaget.
Till skillnad från råvaruvätmedel är ett färgande avfettningsmedel byggt kring processkemi. Den parar nonjoniska etoxylerade ytaktiva ämnen med utvalda anjoniska komponenter för att sänka gränsytspänningen mellan olja och vatten vid 80–130°C. Emulgatormolekyler omger varje oljedroppe och bildar miceller som är tillräckligt små för att förbli suspenderade; om de kollapsar flyter oljan upp till ytan och faller tillbaka på tyget.
- Hög emulgerande kapacitet i 80–100°C frigöringsfönster
- Lågt skumbeteende som håller pumpcirkulationen stabil
- Ingen utfällning med dispergerade färgämnen, utjämningsmedel eller pH-buffertar
- Emulsion som förblir stabil genom nedkylning, förhindrar återutfällning
- Fungerar i både ettbads- och förskurrutter
Emulgeringsfönster
Temperaturintervallet under baduppvärmning där avfettningsmedlet lyfter olja från fibern och låser in den i vattenfasen innan färgen släpps ut på tyget.
För standardstickade och vävda polyestervaror, formulerar Hubei Zezhuang Technology Industrial Development Co., Ltd. ZZ6150R polyestertyget för färgning av specialavfettningsmedel runt detta exakta fönster. Tillverkad i deras produktionsbaser i Hangzhou och Jingzhou, klarar denna koncentrerade blandning av ytaktiva ämnen typiska spin-finish-belastningar på ett bad utan att fällas ut med dispergerade färgämnen.
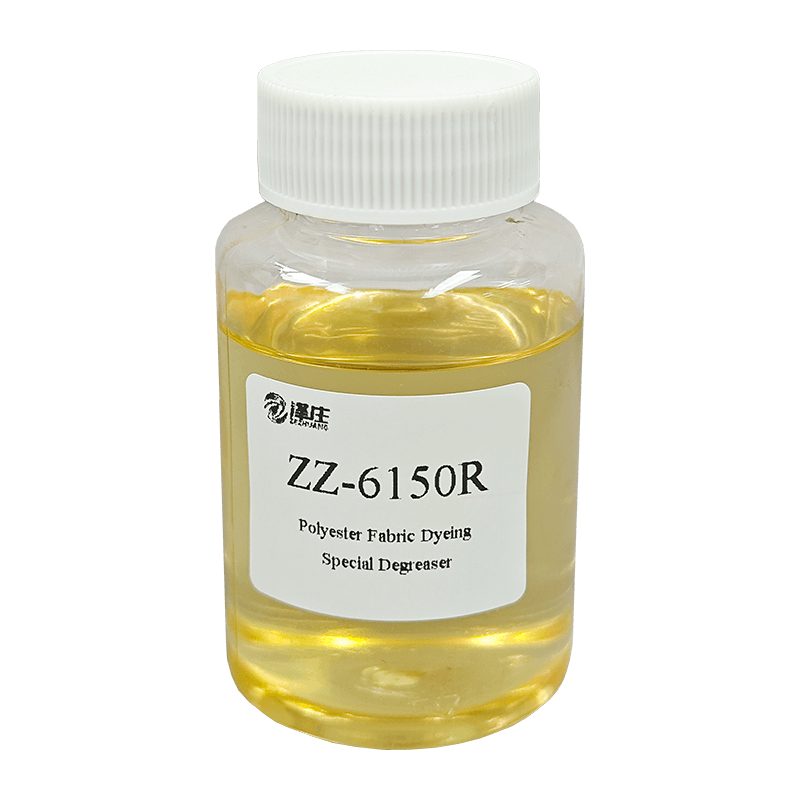 ZZ-6150R Polyester Tyg Färgning Special Avfettningsmedel Detta koncentrerade nonjoniska/anjoniska avfettningsmedel är designat för polyesterfärgning i ett bad och erbjuder dispersion, kelatbildning och lågt skum för att hålla badet klart och förhindra färgfläckar. Visa produkt →
Kompatibilitet med Dye Bath
Den största processbesparingen kommer från att tappa avfettningsmedlet direkt i färgbadet. Produkten får inte förskjuta pH utanför 4,0–5,5, får inte fällas ut med färgämnesdispersion och får inte skumma tillräckligt för att svälta pumpcirkulationen. Ett väldesignat avfettningsmedel gör badet klart och homogent inom de första tio minuterna.
Allmänt skurmedel vs. färgningsspecifikt avfettningsmedel
Ett allmänt skurmedel rengör damm och vattenlösliga föroreningar vid måttlig temperatur; den är inte konstruerad för att transportera oljor genom en färgcykel. Färghus ersätter ibland ett vanligt skurmedel för att minska kostnaderna. Risken är återavsättning: oljan lossnar men emulgerar inte starkt, så den återgår till tyget under sköljning eller nedkylning, vilket ger ett defektmönster som är värre än den ursprungliga fläcken.
Riskvarning: Att frigöra olja utan att emulgera den är en inställning för återavsättning. Till skillnad från vanliga skurmedel måste en dedikerad färgande avfettningsmedel hålla oljan låst i suspension hela vägen till 130°C och genom nedkylningsfasen tills badet är tömt.
Förberedelsesteget formar också den slutliga beständighetsprofilen, eftersom rena fibrer tar färgen jämnt och fixeringen förbättras. Konsekvent förberedelse skyddar direkt färgbeständighet av det färdiga tyget.
Hur man kör avfettningsprocessen i ett färghus
Den mest tillförlitliga vägen är en process i ett bad: dosera avfettningsmedlet först, värm upp genom emulgeringsfönstret och fortsätt till 130°C för en standardcykel med dispergering av färgämne.
- Inspektera greige för synliga oljemärken, särskilt på interlock, fleece och packade stickningar.
- Dosera avfettningsmedlet före någon annan kemikalie; 1,0–2,0 g/L för en medelstor belastning med centrifugering.
- Cirkulera vid 40–60°C i fem minuter för att blöta ut garnet.
- Värm genom 80–100°C och håll i 10–20 minuter för att emulgera oljan.
- Håll spritcirkulationen konstant under hela lastrummet.
- Bekräfta badets klarhet, rampa sedan till 130°C och kör färgprogrammet.
För greige med tung oljeförorening kanske en dos i ett bad inte räcker. Tyg som lagras länge, bearbetas med flera pass, eller omarbetat bär mer olja än fönstret kan emulgera. En förskur vid 100–110°C med ett högkoncentrerat kraftigt textilavfettningsmedel (som Zezhuangs ZZ6106H) tar bort oljan innan färgen kommer in i maskinen.
En enda 10–20 minuters hållning vid 80–100°C är det som gör en våt textil till ett oljefritt färgningssubstrat.
Matcha ett specialavfettningsmedel för färgning av polyestertyg till fibertyp och oljebelastning
Rätt avfettningskvalitet beror på oljebelastningen, fiberblandningen och om processen kan acceptera ett förskursteg.
Enkeltröja av standard polyester, interlock och vävda tyger med vanlig spinnfinish fungerar bra i ett bad med en dedikerad avfettningsmedel. Starkt nedsmutsade varor behöver en högre koncentration. Polyester-spandex-blandningar förtjänar separat uppmärksamhet: spandex släpper ut sin egen olja under uppvärmning, och avfettningsmedlet måste hantera båda fibertyperna utan att försämra elasticiteten.
För spandex-innehållande varor förändras kemin eftersom elastiskt garn tappar styrka över ungefär 120°C och inte tål aggressiv alkalinitet. Zezhuangs ZZS757 spandexblandade tyg högeffektiva avfettningsmedel håller badet skonsamt nog att skydda elasticiteten samtidigt som det drar metylsilikonolja från båda fiberytorna.
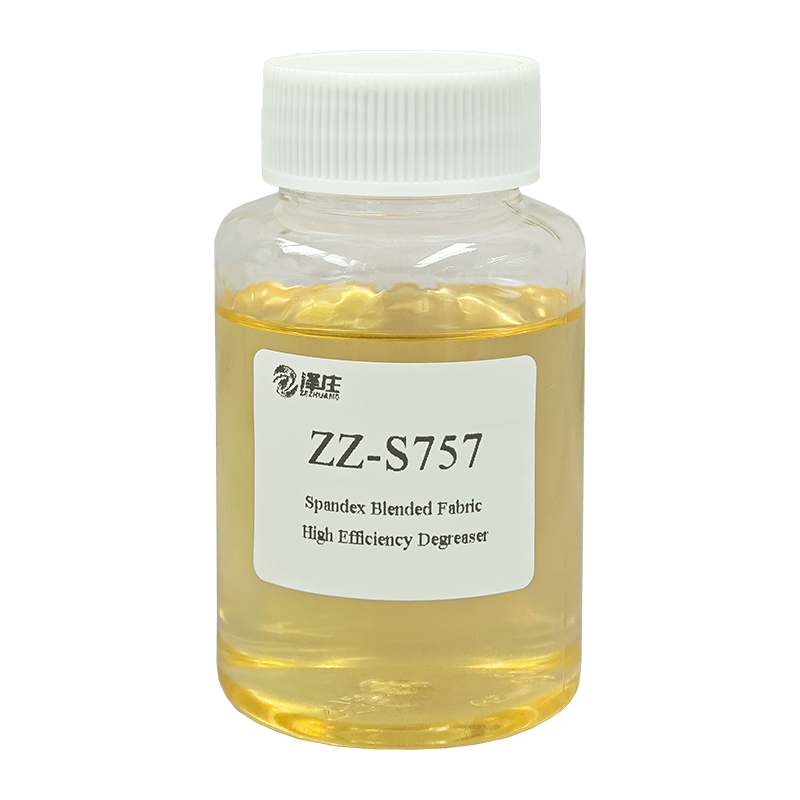 ZZ-S757 Spandex blandat tyg högeffektivt avfettningsmedel Ett skonsamt men kraftfullt avfettningsmedel för spandexblandningar, effektivt vid 70–100°C, tar bort metylsilikonolja utan att skada elasticiteten, lämplig för avfettning och färgning i ett bad. Visa produkt →
Oljeavlägsnande effektivitet på smutsig polyester greige
I praktiken översätts detta effektivitetsgap direkt till avkastning. Tyg som bär 0,2 % kvarvarande olja i färgbadet har en mätbar chans att motstå fläckar över hela partiet; att ta bort den oljan före färgning eliminerar den vanligaste orsaken till nyansavstötningar.
För att säkerställa konsistens från batch-till-batch och skydda ditt färgningsutbyte, utvärderar Zezhuangs interna testcenter emulsionsstabilitet och kompatibilitet före varje leverans. Ett rent underlag är den billigaste kvalitetsförsäkringen ett färgeri kan köpa, och pålitliga hjälpmedel är grunden för den processen.
Vanliga frågor
Vilken temperatur ska användas vid avfettning av polyester innan färgning?
Håll badet vid 80–100°C i 10–20 minuter för att öppna emulsionsfönstret, fortsätt sedan till 130°C för dispersionsfärgningscykeln. Förskurrutter går vid 100–110°C för kraftigt smutsad greige.
Kan avfettningsmedlet kombineras direkt med dispergerade färgämnen i ett bad?
Ja, när produkten är ett färgnings-speciellt avfettningsmedel. Det måste vara icke-utfällande, lågskummande och pH-kompatibelt; lägg till det först, cirkulera kort och värm sedan genom fönstret innan du doserar färgämnen och utjämningsmedel.
Varför uppstår fortfarande vita oljefläckar efter avfettning?
Antingen var avfettningsmedlet underdoserat, 80–100°C-hållningen förkortades eller så översteg oljebelastningen en-badsdosen. Kontrollera greige först; kraftigt oljade varor behöver en förskur med ett kraftigt avfettningsmedel.
Behöver varje polyestersats ett separat avfettningssteg?
Inte om avfettningsmedlet är kompatibelt med ettbadsfärgning. För standard, ren polyester är ett enda bad som inkluderar avfettningsmedlet, uppvärmningshållningen och färgfasen tillräckligt och sparar tid, vatten och energi.
The Path to Zero Shade avvisar
Oljeavlägsnande måste ske innan färgämnet tas upp, inte efter. Emulgeringsfönstret på 80–100°C är det ögonblick som avgör den slutliga nyansen. Genom att välja ett färgnings-speciellt avfettningsmedel som matchar din specifika fiberbelastning och maskinprofil, kan färghus eliminera vita fläckar och färgrester från sin produktionslinje.
Hubei Zezhuang Technology Industrial Development Co., Ltd. stöder färghus med ett dedikerat FoU-team, produktionsbaser i Hangzhou och Jingzhou och tekniskt samarbete med ledande textiluniversitet. Om ditt team upplever envisa oljefläckar eller vill optimera din färgningsprocess i ett bad, är våra tekniska specialister redo att granska ditt recept och rekommendera att börja formuleringar. Kontakta oss här för att begära ett prov eller tekniskt datablad.